
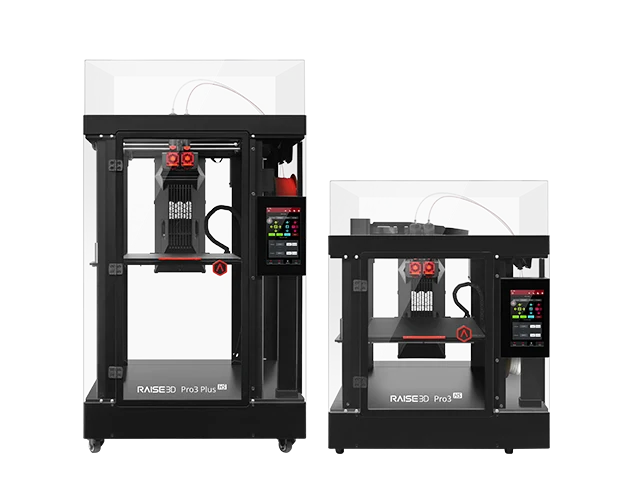
Характеристики Raise3D Pro3 HS
Параметры производителя · проверено 03.11.2026. Конкретная комплектация может отличаться.
| Область одним соплом | 300 × 300 × 300 мм |
|---|---|
| Область двумя соплами | 255 × 300 × 300 мм |
| Сопло / стол, максимум | 320 °C / 120 °C |
| Система головки | Два сопла, электронный подъём; это не IDEX |
| Диаметр филамента | 1,75 мм |
| Штатное сопло | 0,4 мм |
| Другие сопла | 0,2 / 0,6 / 0,8 / 1,0 мм |
| Высота слоя со штатным соплом | Рекомендуемо 0,1–0,3 мм по руководству |
| Стандартная скорость по руководству | 300 мм/с; зависит от материала и геометрии |
| Пластина | Гибкая сталь с BuildTak |
| Выравнивание | Сетка с проверкой плоскостности |
| Фильтрация | HEPA и активированный уголь |
| Интерфейсы | Wi-Fi, LAN, USB; камера наблюдения |
| Габариты | 620 × 626 × 760 мм |
| Масса нетто | 54 кг |
| Рабочие условия | 15–30 °C; влажность 10–90%, без конденсата |
| Версия | Pro3 HS; не Pro3 Plus HS с увеличенной высотой |
Кому подходит и какие задачи решает
Pro3 HS рассчитан на повторяемые рабочие задания в мастерской: корпуса, приспособления и детали с отдельным материалом поддержек. Два сопла позволяют разделить материалы, однако полезная ширина при этом уменьшается. Проверяйте раскладку именно в двухматериальном режиме, иначе модель, подходящая одному соплу, может не поместиться в совместной зоне.
Как устроен рабочий процесс
Сопла поднимаются электронным механизмом в общей системе головки. Это отличается от независимых кареток IDEX и не означает автоматическую параллельную печать двух изделий. Для качественных границ между материалами важны смещения, высота неактивного сопла, очистка и температурная совместимость используемых полимеров.
Материалы и условия применения
Подбирайте основной пластик и поддержки как пару с подтверждёнными режимами. Растворимый материал требует сушки, правильного хранения и отдельного этапа удаления. Высокоскоростной режим связан с соответствующей маркой и профилем: обычный филамент не становится пригодным для любого потока только из-за названия HS на корпусе.
Ограничения и точная комплектация
В карточке описан Pro3 HS, а не более высокий Pro3 Plus HS. В руководстве часть функций могла быть помечена как ожидаемая; такие обещания не считаются доступными без проверки текущей версии. Двойная экструзия усложняет подготовку и увеличивает число причин дефекта, поэтому одноцветные задания иногда рациональнее выполнять одним соплом.
Подготовка рабочего места и первый запуск
Для тяжёлого аппарата подготовьте устойчивую опору, место обслуживания и организацию доставки. Выполните заводскую последовательность запуска, калибровку и пробу смещений сопел. Начните с небольшого стыка двух материалов; проверьте, что неактивное сопло не царапает модель и оба материала надёжно держатся на платформе.
Три практических сценария
Ниже — предложенные способы проверки оборудования. Это не результаты наших физических испытаний; режимы сверяют с руководством аппарата и паспортом материала.
Деталь с поддержками
Напечатайте нависающий фрагмент с выбранной парой материалов. После удаления поддержек проверьте нижнюю поверхность и размер посадки; затем переходите к сложной детали.
Серия оснастки
Проверьте один кондуктор и несколько повторов. Контрольным признаком сделайте посадку на эталон, сохраняя профиль и материал одной партии.
Двухматериальный прототип
Проверьте небольшой совместный стык жёсткого и совместимого гибкого материала. Оцените фактическое соединение и чистоту границы до полноценного макета.
Обслуживание и повторяемость
Контролируйте состояние сопел, подъёмного механизма, покрытия и фильтров. Сохраняйте исходный профиль и записывайте все изменения для конкретной пары материалов. Переход от удачной одиночной детали к серии подтверждайте несколькими повторами, включая контроль опорных поверхностей после удаления поддержек.
Что проверить перед выбором
Запишите размер самой частой детали, требования к материалу, ориентации, поверхности и посадкам. Сравните время полного цикла: подготовка, прогрев, построение, охлаждение и обработка. Проверьте наличие расходников и доступ к обслуживанию. Перед серией сохраните профиль слайсера и контрольный образец; обещанный максимум скорости не является сроком изготовления вашей детали.