
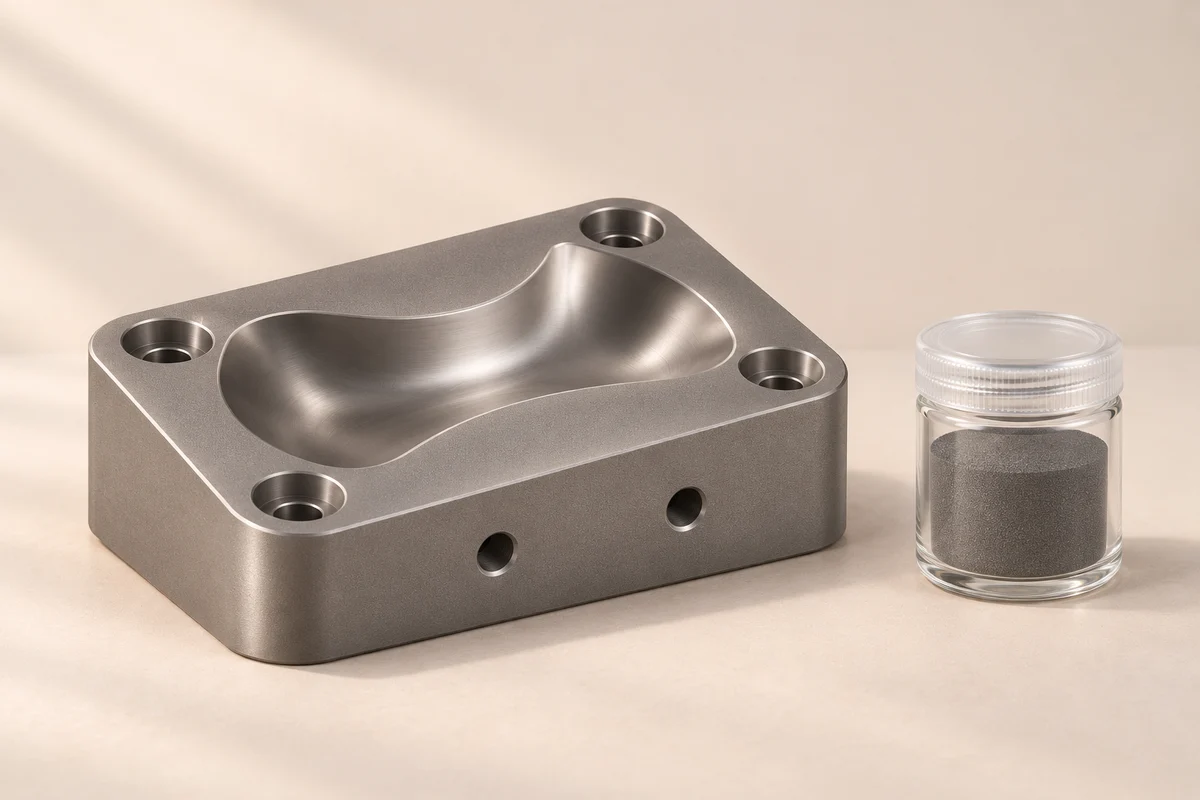
Что это и где применять
EOS MaragingSteel MS1 — порошок мартенситно-стареющей инструментальной стали. В MDS состав соотнесён с AMS6514 18Ni300. Материал рассматривают для оснастки и вставок, где нужны высокая твёрдость и обработка сложной формы. Он не является нержавеющей 316L и не получает одинаковые свойства без термообработки.
Как материал работает в детали
Нужное состояние формируется в том числе при старении. Поэтому твёрдость и прочность указывают вместе с полным циклом, а не как постоянное свойство любого напечатанного MS1. Для рабочей вставки также важны чистота канала, состояние посадок и точность после окончательной доводки.
Требования к оборудованию и процессу
- LPBF-система с валидированным процессом MS1
- Оснащённый участок металлического порошка и процедуры по SDS
- Контролируемая термообработка, мехобработка и измерение твёрдости/размеров
Ограничения
- Печатное, отожжённое и состаренное состояния не взаимозаменяемы
- Высокая твёрдость не подтверждает ресурс вставки без испытания
- Внутренние каналы требуют доступа для удаления порошка и проверки проходимости
Подготовка и полный цикл
Сначала согласуйте требуемое окончательное состояние и маршрут обработки. Задайте базы, припуски и порядок доводки после нагрева. Для канала охлаждения подготовьте понятную схему входов и выходов. Включите контрольный образец для твёрдости, чтобы не разрушать рабочую поверхность вставки случайным измерением.
Данные EOS MaragingSteel MS1
| Параметр | Значение и условия |
|---|---|
| Процесс | LPBF / EOS DMLS для MS1 |
| Состав | Соответствие AMS6514 18Ni300 по MDS |
| Типовой размер частиц | 15–65 мкм по MDS; не толщина слоя |
| Состояние | Требует указания конкретной термообработки |
| Пиковая твёрдость в MDS | 54 HRC после приведённого двухэтапного цикла; не характеристика детали сразу из принтера |
| Старение в этом цикле | 6 часов при 490 °C после предшествующего отжига; полный маршрут и охлаждение — в MDS |
Данные относятся к указанному продукту и состоянию образца. Для своей детали согласуйте процесс и критерии приёмки с исполнителем.
Три практических сценария
Это предложенные способы проверки, а не результаты наших физических испытаний.
Вставка с охлаждением
Проверьте доступ для очистки всех участков канала. После обработки выполните контроль расхода и согласованное испытание утечки. Отдельно оцените контакт с формой: хороший канал не исправляет неверную посадку самой вставки.
Формующая оснастка
Согласуйте поверхность и твёрдость после полного цикла. Проверьте контрольный участок в реальных условиях контакта и запишите следы на ответном материале. Ресурс оценивайте по серии воздействий, а не по одному успешному движению.
Установочное приспособление
Измерьте базы после старения и после окончательной обработки. Выполните повторную установку на станок или контрольную плиту. Если применяются резьбы, отдельно проверьте глубину и доступ инструмента, сохранив заданную геометрию крепления.
Диагностика и повторяемость
При недостаточной твёрдости проверьте полный маршрут, температуру самой детали и метод измерения с исполнителем. При уходе размера разделите влияние построения, нагрева и обработки. Для закупоренного канала пересмотрите очистку и конструкцию; повторное старение не решает эту проблему.
Альтернативы
- 316L — нержавеющая сталь LPBF
- AlSi10Mg — алюминиевый сплав LPBF
- Ti-6Al-4V / Ti64 — титановый сплав LPBF
Альтернативы сравнивают по функции изделия. Они не являются взаимозаменяемым сырьём для одного принтера.
Официальные источники
Проверено 03.11.2026.
Скачать справочную карту
Справочная карта процесса и паспорт образца; не импортируемый профиль оборудования
Заполните партию, профиль процесса, ориентацию, подготовку, обработку и результаты измерений. Не подменяйте паспорт своего образца табличными свойствами материала.