
Что это и где применять
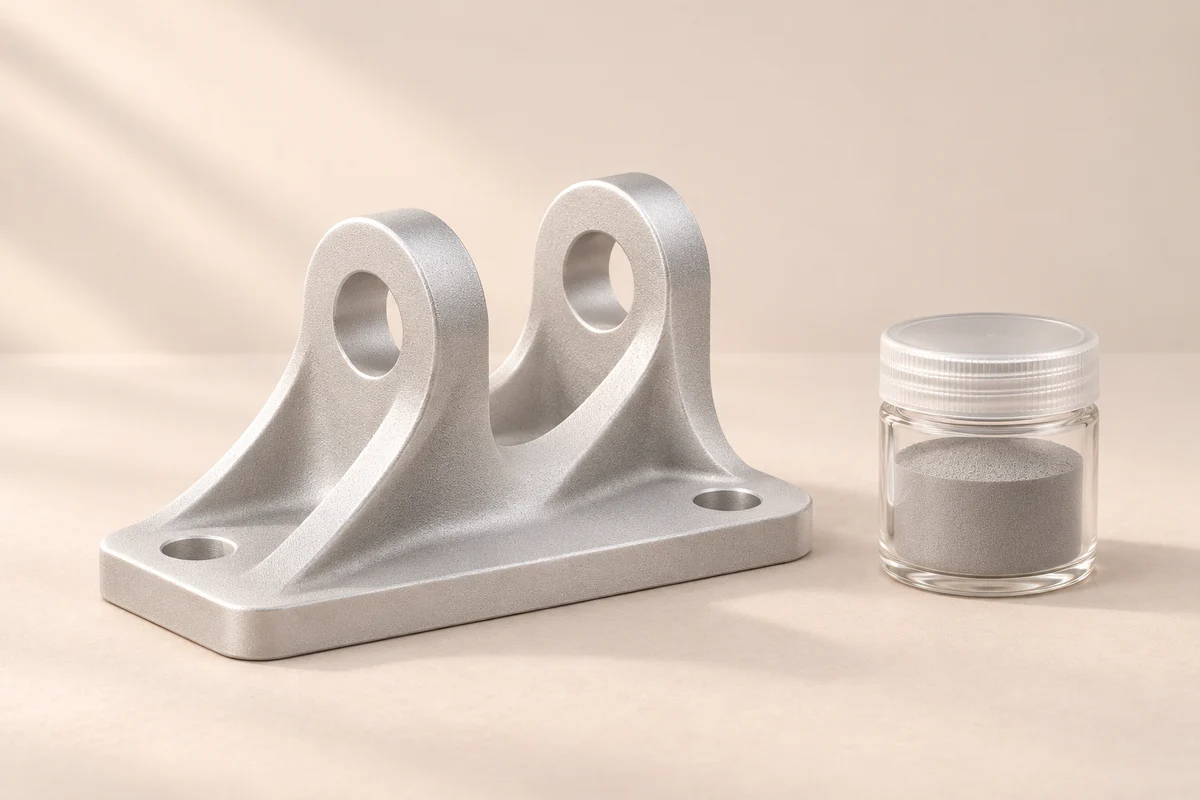
AlSi10Mg — алюминиевый сплав с кремнием и магнием. В карточке использован EOS Aluminium AlSi10Mg, а не произвольный литейный материал похожего состава. Порошок и согласованный процесс выбирают вместе; рецепты для другого оборудования нельзя принимать только по совпадению марки.
Как материал работает в детали
Термообработка меняет баланс прочности, пластичности и проводимости. Поэтому утверждение «печатный алюминий» недостаточно для расчёта или заказа. Окончательное состояние нужно указать рядом с геометрией, ориентацией и обработкой рабочих поверхностей, особенно при сравнении с литой или фрезерованной деталью.
Требования к оборудованию и процессу
- Промышленная LPBF-система с подтверждённым процессом EOS AlSi10Mg
- Участок обращения с металлическим порошком, оснащение и меры по SDS
- Согласованные поддержки, отделение от платформы, термообработка и мехобработка
Ограничения
- Снятие напряжений и полный цикл T6 дают разные состояния
- Малая масса сама по себе не подтверждает усталостную долговечность
- Теплопроводность зависит от состояния; значение другого алюминиевого сплава не подставляют
Подготовка и полный цикл
Задайте базовые поверхности и окончательное состояние в заказе. Согласуйте, какие элементы будут обрабатываться после печати, и оставьте инструментальный доступ. Для тонких рёбер полезно получить контрольный фрагмент с реальным переходом толщины. Запишите размеры до термообработки, после неё и после финишной доводки.
Данные EOS Aluminium AlSi10Mg
| Параметр | Значение и условия |
|---|---|
| Процесс | LPBF / EOS DMLS с валидированными параметрами |
| Типовой размер частиц | 25–70 мкм по MDS; не настройка толщины слоя |
| Термообработка | Снятие напряжений и EOS T6 различаются; полный цикл берут из MDS и согласуют с исполнителем |
| Пример из MDS | Для снятия напряжений EOS приводит 90 минут при 270 °C; это не универсальный цикл T6 |
| Рабочие свойства | Указывают вместе с состоянием и обработкой образца |
| Приёмка | Размеры, поверхность и испытание по назначению детали |
Данные относятся к указанному продукту и состоянию образца. Для своей детали согласуйте процесс и критерии приёмки с исполнителем.
Три практических сценария
Это предложенные способы проверки, а не результаты наших физических испытаний.
Лёгкий кронштейн
Сделайте фрагмент с монтажным отверстием и реальным плечом. Проверьте посадку после полного цикла. Нагрузку прикладывайте в предусмотренном креплении, записывая прогиб; сравнение масс имеет смысл только при одинаковой функции деталей.
Теплоотводящий элемент
Согласуйте плоскость теплового контакта и способ её доводки. Измерьте температуру в одинаковой сборке и при одной мощности источника. Разная шероховатость контакта способна скрыть влияние материала, поэтому её записывают отдельно.
Тонкостенный кожух
Измерьте плоскостность по этапам изготовления и проверьте штатный крепёж. Укажите, где допустимы следы поддержек. Если деталь удерживает газ или жидкость, добавьте отдельную проверку герметичности в условиях применения.
Диагностика и повторяемость
При прогибе после обработки проверьте последовательность отделения и нагрева. Для низкого теплоотвода сначала сравните состояние сплава и контактную поверхность. При дефекте у тонкого ребра оцените переход сечения и опоры вместе с исполнителем, сохранив неизменным контрольный образец.
Альтернативы
- 316L — нержавеющая сталь LPBF
- Ti-6Al-4V / Ti64 — титановый сплав LPBF
- MS1 / 18Ni300 — инструментальная сталь LPBF
Альтернативы сравнивают по функции изделия. Они не являются взаимозаменяемым сырьём для одного принтера.
Официальные источники
Проверено 03.11.2026.
Скачать справочную карту
Справочная карта процесса и паспорт образца; не импортируемый профиль оборудования
Заполните партию, профиль процесса, ориентацию, подготовку, обработку и результаты измерений. Не подменяйте паспорт своего образца табличными свойствами материала.