
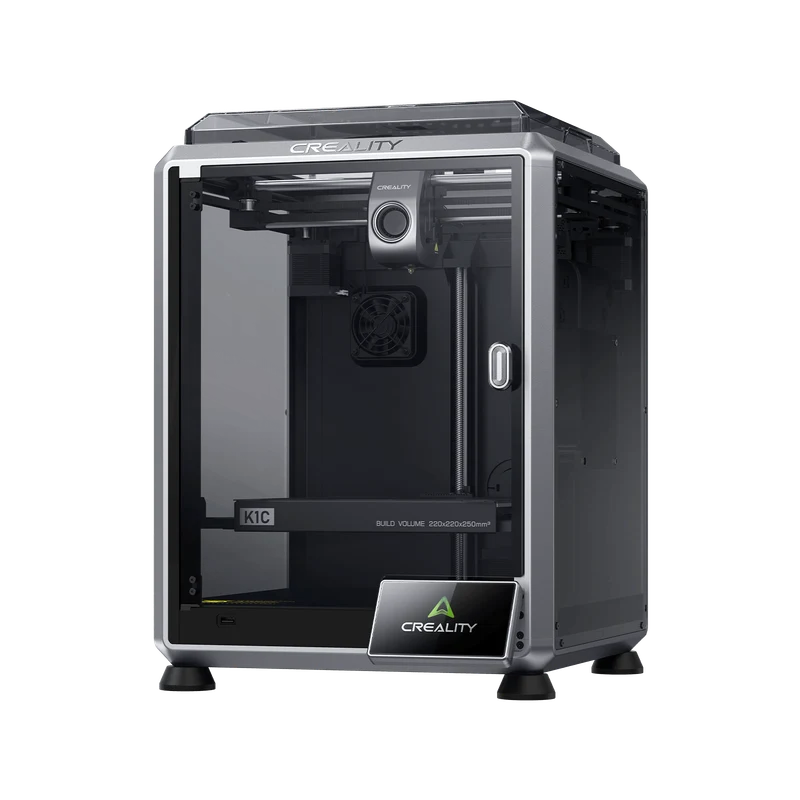
Характеристики Creality K1C
Параметры производителя · проверено 03.11.2026. Конкретная комплектация может отличаться.
| Рабочая область | 220 × 220 × 250 мм |
|---|---|
| Сопло / стол, максимум | 300 °C / 100 °C |
| Кинематика | CoreXY |
| Диаметр филамента | 1,75 мм |
| Сопло | Штатное 0,4 мм; интегрированное трёхметаллическое, износостойкий наконечник |
| Экструдер | Прямая подача, цельнометаллический |
| Скорость, максимум | 600 мм/с; зависит от задания и материала |
| Ускорение, максимум | 20 000 мм/с² |
| Высота слоя по спецификации | 0,1–0,35 мм |
| Корпус | Закрытый; активный нагрев камеры не указан |
| Пластина | Гибкий лист с PEI |
| Калибровка | Автоматическое выравнивание, компенсация вибраций |
| Наблюдение | Встроенная камера |
| Передача файлов | Wi-Fi, USB-накопитель |
| Экран | 4,3 дюйма, цветной сенсорный |
| Габариты / масса | 355 × 355 × 482 мм / 12,4 кг |
Кому подходит и какие задачи решает
K1C полезен как компактная закрытая машина для корпусов, ремонтных деталей и небольших приспособлений. Рабочий объём допускает много практических изделий, но при крупной сборке заранее проверяйте крепёжные элементы и разделение модели. Карточка относится к K1C из указанной спецификации; отдельные обновления и комплекты нужно сверять по поставке.
Как устроен рабочий процесс
Лёгкая головка CoreXY движется над платформой, что удобно для высоких объектов. Износостойкий наконечник рассчитан на соответствующие наполненные филаменты. Однако это характеристика узла, а не обещание одинаковой работы со всеми композитами: волокно, связующее и допустимый диаметр сопла у разных марок отличаются.
Материалы и условия применения
Начните с PLA или PETG и штатного профиля. Для ABS и ASA важны контроль усадки, поверхность и организованный отвод выделений. Наполненные PA и PET дополнительно требуют подходящей сушки; влажная катушка способна испортить результат даже при исправном экструдере и новом износостойком сопле.
Ограничения и точная комплектация
Один экструдер не даёт независимую двухматериальную печать. Максимальная скорость головы не учитывает каждую внешнюю стенку и время охлаждения. Камера и автоматические функции помогают заметить проблему, но не подтверждают размеры или прочность изделия. Не переносите параметры другой ревизии K1 без проверки.
Подготовка рабочего места и первый запуск
Проверьте освобождение транспортных фиксаторов и выполните процедуру запуска по руководству. Очистите лист, убедитесь в свободной подаче и запустите калибровку. Для большой плоской детали сначала проверьте угловой фрагмент: он покажет адгезию и начало коробления с меньшим расходом материала.
Три практических сценария
Ниже — предложенные способы проверки оборудования. Это не результаты наших физических испытаний; режимы сверяют с руководством аппарата и паспортом материала.
Корпус из PETG
Сначала проверьте посадочные отверстия и стык крышки. Успех — сборка без усилия и отсутствие видимой недоэкструзии на нагруженных участках.
Уличный кронштейн
Для ASA проверьте небольшой фрагмент основания и коробление. Оцените назначение и нагрузку до установки: демонстрационная модель не заменяет испытание рабочего крепления.
Наполненный филамент
Высушите разрешённую марку и напечатайте простую контрольную планку. Сравните поверхность и непрерывность линий с исходным профилем, затем переходите к функциональной геометрии.
Обслуживание и повторяемость
Следите за чистотой сопла, креплением хотэнда и рекомендациями по обслуживанию направляющих. После смены сопла повторяйте необходимые калибровки. На заполненной платформе одна отклеившаяся деталь может нарушить соседние, поэтому масштабирование партии начинайте после устойчивой одиночной печати.
Что проверить перед выбором
Запишите размер самой частой детали, требования к материалу, ориентации, поверхности и посадкам. Сравните время полного цикла: подготовка, прогрев, построение, охлаждение и обработка. Проверьте наличие расходников и доступ к обслуживанию. Перед серией сохраните профиль слайсера и контрольный образец; обещанный максимум скорости не является сроком изготовления вашей детали.