
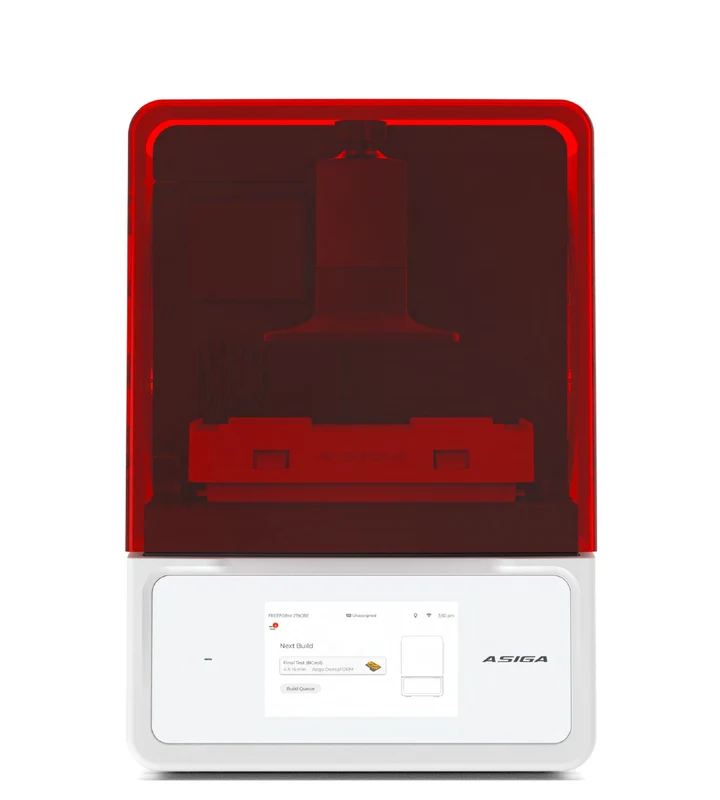
Характеристики Asiga Max 2 (62)
Параметры производителя · проверено 03.11.2026. Конкретная комплектация может отличаться.
| Рабочая область версии 62 | 119 × 67 × 76 мм |
|---|---|
| Размер пикселя | 62 мкм; не точность готовой детали |
| Технология | DLP |
| Источник света | UV LED 385 нм; 405 нм — по запросу производителя |
| Версия 50, для сравнения | 96 × 54 × 76 мм, пиксель 50 мкм; отдельное исполнение |
| Контроль слоя | Smart Positioning System (SPS) |
| Источник света, контроль | Автоматическая калибровка мощности LED |
| Температурные условия | Нагрев камеры предусмотрен; режим — по материалу |
| Слайсер | Asiga Composer |
| Входные файлы | STL, SLC, PLY, STM |
| Связь | Wi-Fi, Wireless Direct, Ethernet |
| Питание по текущей таблице | 12 В, 10 А, 120 Вт; сетевой адаптер сверить по комплекту |
| Габариты / масса | 260 × 385 × 370 мм / 19,3 кг |
| Смолы | Совместимые продукты из библиотеки; режим точной марки обязателен |
| Комплект | Платформа, ванна, материалы и камера досветки — сверить фактическую поставку |
Назначение и задачи
Max 2 (62) полезен там, где важны небольшая детальная геометрия и повторяемость процесса. Рабочая высота требует проверять положение модели вместе с опорами до выбора аппарата. Профессиональная область применения не отменяет подбора материала, контроля размеров и соблюдения конкретной инструкции по постобработке.
Устройство и рабочий процесс
DLP формирует слой проекцией, а SPS контролирует его формирование. Размер пикселя связан с полем выбранного исполнения: версия 50 имеет другую рабочую область. В одной карточке нельзя объединять меньшее зерно проекции одной версии и больший объём другой. Проверяйте точное обозначение перед подготовкой профиля.
Материалы и подготовка объекта
Библиотека совместимых смол расширяет выбор, но каждый продукт имеет собственный режим. Источник 385 нм и заказное исполнение 405 нм не следует считать взаимозаменяемыми. Для специализированных изделий важен весь подтверждённый маршрут: машина, материал, мойка и досветка; одна возможность напечатать форму недостаточна.
Ограничения и комплектация
Шаг проекции и отслеживание слоя не являются универсальной гарантией посадки любой геометрии. Крупные сечения, тонкие края и изменение смолы требуют отдельных проб. На странице производителя есть данные нескольких комплектов и версий; состав поставки, питание и камеру обработки уточняют по фактическому заказу.
Подготовка и первый запуск
Согласуйте материал, рабочую длину волны и оборудование постобработки до первой серии. Выполните запуск и калибровку по руководству. Подготовьте контрольную деталь с самыми ответственными контактами или отверстиями; оценивайте её после полного маршрута обработки и одинаковой выдержки, сохраняя условия сравнения.
Три практических сценария
Это предложенные способы проверки, а не результаты наших физических испытаний. Конкретные режимы выбирают по документации оборудования и материала.
Детальная мастер-модель
Проверьте короткий фрагмент с мелким рельефом. После обработки оцените сохранность кромок и размер контрольных элементов, а не только визуальную гладкость.
Серия маленьких изделий
Повторите контрольную деталь в нескольких местах платформы. Сравните результат по единому эталону и только затем расширяйте раскладку.
Смена смолы
Выберите профиль под фактическую длину волны и марку. Проверьте цикл мойки и досветки на образце, сохранив прежнюю версию настроек отдельно.
Обслуживание и повторяемость
Следите за состоянием ванны, чистотой рабочих поверхностей и действиями, указанными производителем. Храните исходный файл, версию Composer, профиль материала и запись о постобработке. Если изменилась смола или её партия, сначала повторите контрольную модель, затем допускайте рабочую раскладку к серии.
Что проверить перед выбором
Сравните размер детали с поддержками, условия выбранной смолы и возможности всех последующих этапов. Запишите профиль, температуру и подготовку материала. Принимайте решение по полностью обработанному контрольному образцу. Номинальный пиксель или максимальная скорость не заменяют проверку посадок и времени полного цикла.