
Что это и где применять
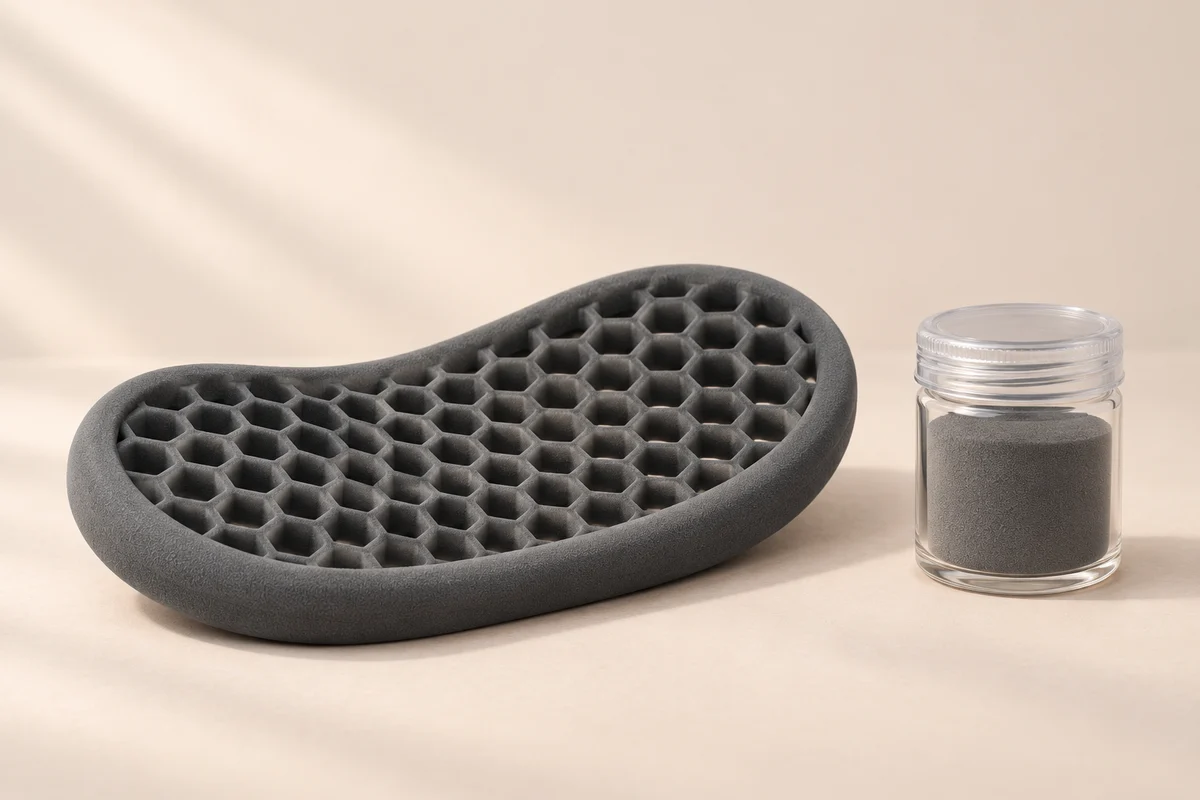
TPU 90A Powder — материал Formlabs для гибких деталей SLS. Это не измельчённый филамент TPU и не гибкая фотополимерная смола. Его рассматривают, когда нужна сложная упругая геометрия, например накладка захвата, защитный чехол или амортизирующая решётка с доступом для удаления порошка.
Как материал работает в детали
Обозначение 90 Shore A описывает твёрдость материала в условиях испытания. Жёсткость готовой решётки дополнительно задают стенки, ячейки и контактная площадь. Две конструкции из одного порошка могут заметно различаться по усилию сжатия; сравнивать их следует при одинаковом ходе и способе крепления.
Требования к оборудованию и процессу
- Fuse 1 или Fuse 1+ 30W с совместимым профилем TPU 90A
- Подготовленная система просеивания и очистки; актуальная прошивка Fuse Sift по инструкции
- Рабочее место для порошка и меры защиты по SDS
Ограничения
- 90 Shore A не равно 90 Shore D
- Большое удлинение при разрыве не устанавливает ресурс и остаточную деформацию
- Узкие замкнутые ячейки осложняют удаление порошка и контроль внутренних поверхностей
Подготовка и полный цикл
Перед сменой материала согласуйте процедуру очистки оборудования, чтобы не смешать порошки. Выберите профиль и заложите контрольный образец с реальной толщиной стенки. Не обещайте мягкость только по картинке решётки: заранее задайте нагрузку, ход, время выдержки и допустимое изменение высоты после восстановления.
Данные Formlabs TPU 90A Powder
| Параметр | Значение и условия |
|---|---|
| Процесс | SLS на совместимой системе Fuse |
| Твёрдость | 90 Shore A |
| Обновление | 20% свежего порошка; остальные 80% — возвратный в рекомендованном цикле |
| Атмосфера | Воздух; азот производитель для этого продукта не рекомендует |
| Удлинение при разрыве | 310% X/Y и 110% Z — данные инструкции, не рабочая деформация |
| Предел прочности | 8,7 МПа — данные инструкции использования |
Данные относятся к указанному продукту и состоянию образца. Для своей детали согласуйте процесс и критерии приёмки с исполнителем.
Три практических сценария
Это предложенные способы проверки, а не результаты наших физических испытаний.
Накладка захвата
Проверьте удержание реального предмета при заданном усилии. Сравните проскальзывание и следы на поверхности после повторений. Используйте одинаковый рельеф: он может влиять на контакт сильнее, чем небольшая смена режима печати.
Решётчатый амортизатор
Измерьте высоту без нагрузки, при рабочем усилии и после восстановления. Повторите сжатие с одинаковой выдержкой. Осмотрите узлы ячеек и убедитесь, что внутри не осталось порошка, меняющего поведение конструкции.
Гибкий чехол
Сделайте пробу посадочного края и окна под разъём. Проверьте установку, снятие и остаточный зазор после выдержки. Измеряйте геометрию без растяжения, чтобы не принять упругую деформацию при измерении за ошибку размера.
Диагностика и повторяемость
Если деталь слишком жёсткая, сначала сравните толщину оболочки и топологию ячеек. При надрыве проверьте острые переходы и ориентацию. Сыплющаяся поверхность требует сверки порошка, профиля и очистки; повышение энергии без проверки всей цепочки не гарантирует улучшения.
Альтернативы
Альтернативы сравнивают по функции изделия. Они не являются взаимозаменяемым сырьём для одного принтера.
Официальные источники
- Formlabs — инструкция TPU 90A Powder
- Formlabs TPU 90A Powder — продукт
- Formlabs — руководство по геометрии SLS
Проверено 03.11.2026.
Скачать справочную карту
Справочная карта процесса и паспорт образца; не импортируемый профиль оборудования
Заполните партию, профиль процесса, ориентацию, подготовку, обработку и результаты измерений. Не подменяйте паспорт своего образца табличными свойствами материала.