
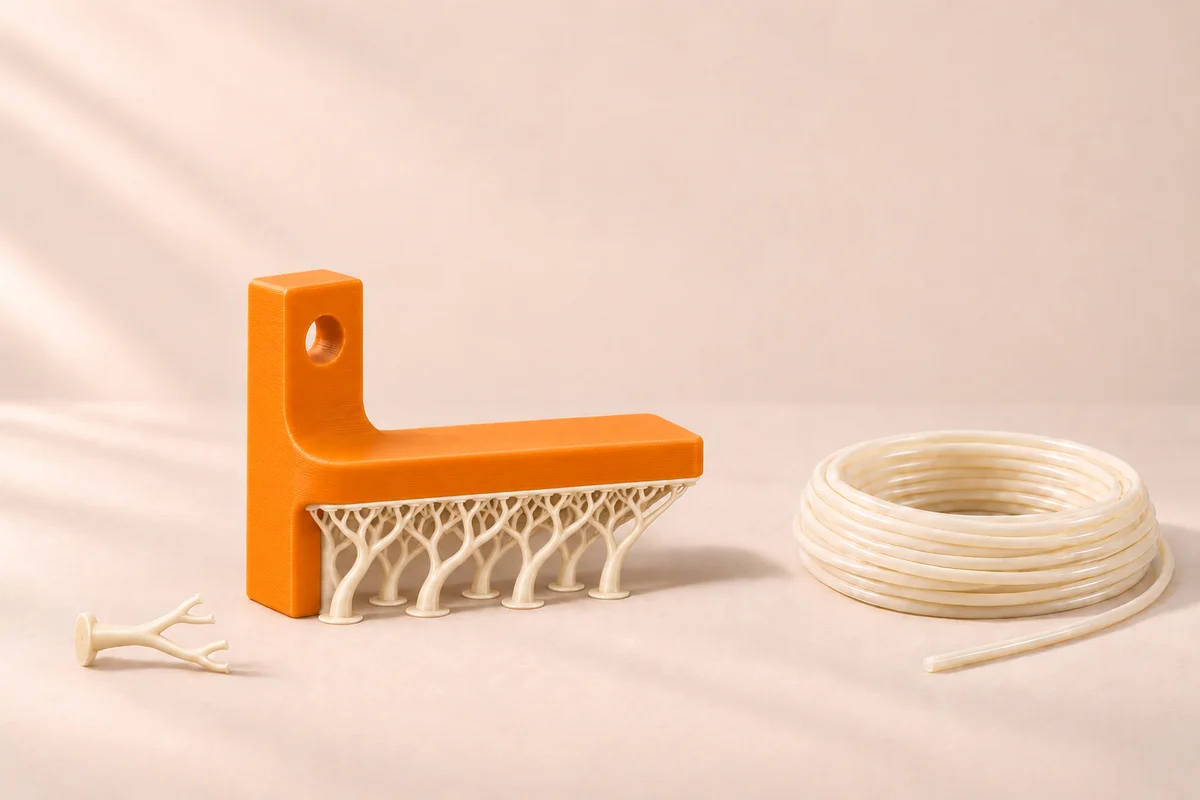
Что это и где применять
Breakaway — способ отделения поддержек, а не название одного полимера. Поддержки разрушают и снимают механически. Здесь выбран PolySupport for PLA: его совместимость нельзя переносить на PolySupport for PA12 или любую катушку, на которой написано Support.
Как материал работает в детали
Поддержка должна удерживать нижнюю поверхность во время печати и затем отделяться с допустимым следом. Слишком слабый контакт даёт провисание, слишком сильный повреждает модель. Подбирают пару материалов, контактный слой и доступ инструмента, а не только температуру поддерживающей нити.
Требования к оборудованию
- Совместимая пара основного и поддерживающего материалов
- Предпочтительно двухсопельная система по текущей рекомендации Polymaker
- Доступ для механического удаления опор
Ограничения
- Не растворяется как PVA или BVOH
- Не подходит для запертых полостей без доступа
- Поддержка для PLA не равна поддержке для PA12
Подготовка к печати
Проверьте, где в модели остаются замкнутые полости и узкие щели. Для двух материалов через одно сопло требуется проверка промывки и переходов; производитель рекомендует два сопла. Старые и новые документы дают разные скорости: в карте сохранён консервативный режим текущей страницы продукта, без смешения источников.
Параметры PolySupport for PLA
| Параметр | Значение и условия |
|---|---|
| Сопло | 220–230 °C |
| Стол | 25–60 °C |
| Обдув | Включён |
| Скорость | 20–40 мм/с — текущая страница продукта |
| Сушка | 55 °C / 6 часов — TDS EN v5.4 |
| Совместимость | Основное назначение — PLA из портфеля Polymaker |
Значения относятся к названному продукту и указанной редакции источника.
Три практических сценария
Это предложенные способы проверки, а не результаты наших испытаний.
Нижняя плоскость корпуса
Напечатайте маленький фрагмент с одной горизонтальной полкой. Проверьте одновременно провисание при печати и след после отделения. Сохраните фото и параметры контактного слоя, чтобы сравнить следующий вариант при той же геометрии.
Деталь с отверстием
Сделайте короткий участок канала, к которому доступен инструмент. После снятия опоры измерьте проход и осмотрите внутреннюю поверхность. Если поддержку невозможно извлечь, сначала измените конструкцию или выберите другой процесс удаления.
Серия миниатюрных выступов
Разместите несколько одинаковых выступов с доступными опорами. Сравните сохранность мелкого рельефа и время очистки каждого экземпляра. Оценка полного цикла должна включать ручную обработку, расход на переходы и повторяемость отделения.
Диагностика и повторяемость
Если нижняя поверхность провисает, проверьте контакт, охлаждение и совместимость пары. При повреждении модели оцените зазор и способ удаления. Для загрязнения основного материала остатками поддержки проверьте переходы и очистку сопла, прежде чем менять температуру всей модели.
Альтернативы
Официальные источники
Проверено 03.11.2026.
Скачать справочную карту
Справочная карта для ручного переноса, не импортируемый профиль слайсера
Заполните паспорт своей попытки: аппарат, сопло, катушка, подготовка, ориентация и результат.