
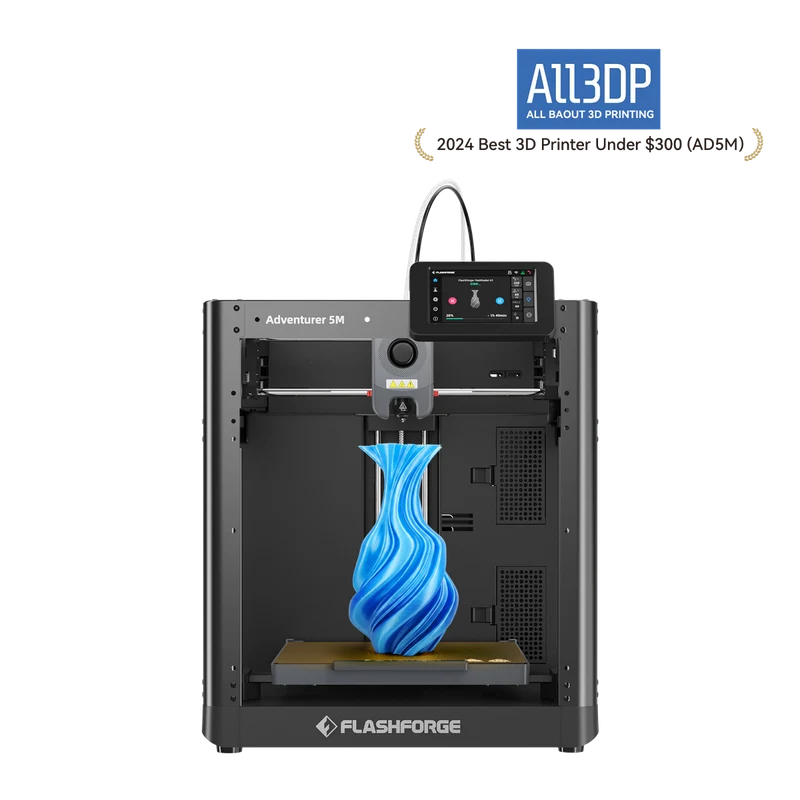
Характеристики Flashforge Adventurer 5M
Параметры производителя · проверено 03.11.2026. Конкретная комплектация может отличаться.
| Рабочая область | 220 × 220 × 220 мм |
|---|---|
| Сопло / стол, максимум | 280 °C / 100 °C по текущей странице модели |
| Кинематика | CoreXY |
| Диаметр филамента | 1,75 мм |
| Экструдер | Прямая подача, одно сопло |
| Диаметры сопел | 0,25 / 0,4 / 0,6 / 0,8 мм; проверить комплект |
| Скорость перемещений, максимум | 600 мм/с |
| Ускорение, максимум | 20 000 мм/с² |
| Пластина | Гибкий съёмный лист PEI |
| Корпус | Открытый |
| Активный нагрев камеры | Не заявлен |
| Фильтрация | Штатная система Pro не входит в базовое исполнение |
| Материалы | PLA/PETG; TPU и наполненные PLA/PETG — с подходящим соплом |
| Передача файлов | Wi-Fi, Ethernet, USB |
| Калибровка | Автоматическое выравнивание, компенсация вибраций |
| Экран | 4,3 дюйма, сенсорный |
Кому подходит и какие задачи решает
Adventurer 5M полезен для быстрого прототипирования небольших корпусов и учебных изделий. CoreXY и автоматическое выравнивание помогают сократить подготовку серии. При выборе сравнивайте полезную область с размером модели, поддержками и каймой, а также учитывайте время охлаждения: удобство съёма детали влияет на рабочий цикл не меньше скорости перемещений.
Как устроен рабочий процесс
В базовом исполнении рама открыта; штатные свойства закрытого Pro ему не приписаны. Быстросменный узел облегчает выбор диаметра под задачу, но после замены всё равно нужен правильный профиль. Более широкое сопло помогает толстым стенкам и некоторым наполненным маркам, а тонкое требует меньших скоростей и особенно чистого материала.
Материалы и условия применения
Начните с PLA и PETG. Для TPU, PLA-CF и PETG-CF официальный список указывает подходящие диаметры сопла; проверяйте конкретное исполнение и требования филамента. Производитель отдельно предупреждает об ABS для базового AD5M. Самодельное закрытие корпуса не следует автоматически приравнивать к испытанному Pro или активно нагреваемой камере.
Ограничения и точная комплектация
В старом официальном проспекте указан стол 110 °C, а текущая страница модели сообщает 100 °C. Карточка сохраняет это расхождение явно и использует текущую страницу как основной ориентир; допустимый режим своего аппарата проверяйте по руководству и прошивке. Предельные 600 мм/с — характеристика перемещений, а не постоянная скорость всех стенок.
Подготовка рабочего места и первый запуск
Установите экран и держатель по инструкции, проверьте свободную подачу и выполните штатный запуск. После установки сопла выберите его диаметр в профиле. Для полезной детали сначала напечатайте маленький участок с отверстиями и сопряжением: так проще отделить ошибки модели от усадки и подачи.
Три практических сценария
Ниже — предложенные способы проверки оборудования. Это не результаты наших физических испытаний; режимы сверяют с руководством аппарата и паспортом материала.
Учебный корпус
Распечатайте угол корпуса с отверстием и стыком крышки из PLA. Проверьте сборку и сохраните профиль перед переходом к полной модели.
Крупные стенки
Сравните два варианта толщины стенки и подходящие сопла на маленьком контейнере. Оцените время и жёсткость руками по одинаковой методике, затем выберите конфигурацию.
Наполненный PETG
Возьмите разрешённую марку и совместимое сопло. После подготовки катушки проверьте сплошную дорожку и простую планку; только устойчивый результат переносите на оснастку.
Обслуживание и повторяемость
Следите за фиксацией сменного узла, чистотой пластины и состоянием тракта. Не извлекайте горячий узел вне процедуры производителя. Если появляется звон или сдвиг, проверьте механику и калибровку; если пропадают линии, исследуйте подачу, температуру и поток вместо одновременного изменения всех настроек.
Что проверить перед выбором
Запишите размер самой частой детали, требования к материалу, ориентации, поверхности и посадкам. Сравните время полного цикла: подготовка, прогрев, построение, охлаждение и обработка. Проверьте наличие расходников и доступ к обслуживанию. Перед серией сохраните профиль слайсера и контрольный образец; обещанный максимум скорости не является сроком изготовления вашей детали.