
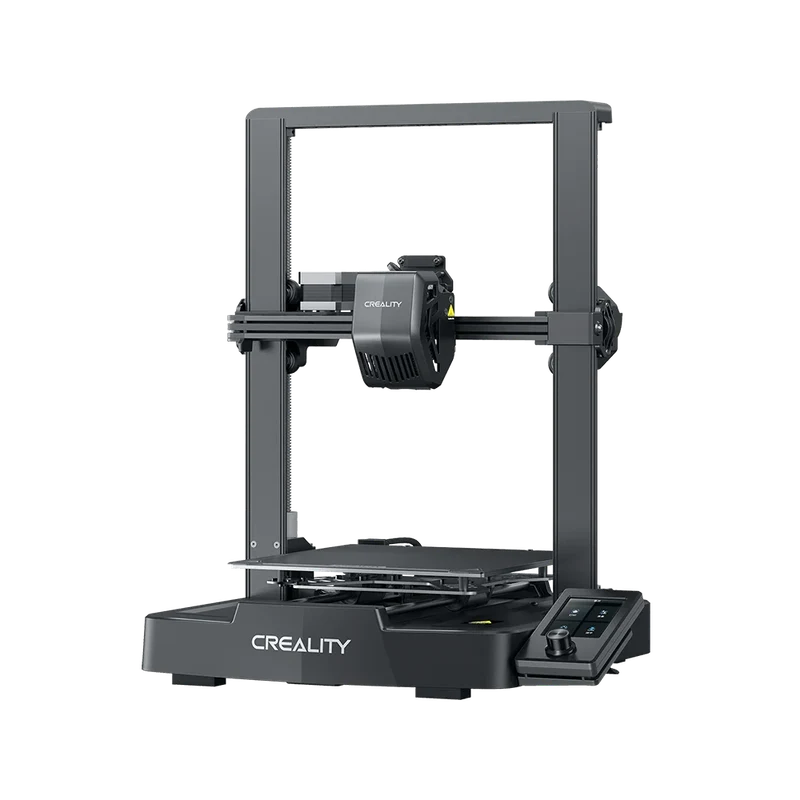
Характеристики Creality Ender-3 V3 SE
Параметры производителя · проверено 03.11.2026. Конкретная комплектация может отличаться.
| Рабочая область | 220 × 220 × 250 мм |
|---|---|
| Сопло / стол, максимум | 260 °C / 100 °C |
| Кинематика | i3, движущийся стол |
| Экструдер | Прямая подача |
| Штатное сопло | 0,4 мм, латунь |
| Диаметр филамента | 1,75 мм |
| Заявленная скорость, максимум | 250 мм/с |
| Ускорение, максимум | 2500 мм/с² |
| Высота слоя | 0,1–0,35 мм |
| Основные материалы | PLA, PETG, TPU95A |
| Корпус | Открытая рама |
| Настройка стола | CR Touch, автоматическая настройка Z-смещения по руководству |
| Передача файлов | SD-карта |
| Экран | 3,2 дюйма, управление ручкой |
| Слайсер | Creality Print; профиль Ender-3 V3 SE |
| Исполнение | SE; параметры KE и обычной V3 не переносятся |
Кому подходит и какие задачи решает
Ender-3 V3 SE подходит для знакомства с моделированием и печатью небольших бытовых изделий. Он даёт возможность освоить взаимосвязь геометрии, поддержек, материала и первого слоя. При выборе учитывайте готовность самостоятельно следить за механикой и качеством поверхности, а не только наличие автоматической настройки.
Как устроен рабочий процесс
Прямая подача сокращает путь от шестерён до сопла, что полезно для подходящего TPU. Движущийся стол требует свободной зоны и аккуратного расположения катушки. Подвижная модель чувствительна к высокой тонкой геометрии; устойчивое основание и разумное ускорение важнее попытки всегда использовать предельную скорость.
Материалы и условия применения
PLA удобен для учебных проектов, PETG — для многих бытовых деталей после подбора адгезии, TPU95A — для гибких элементов. Открытую раму не стоит рассматривать как готовую среду для крупных усадочных деталей. Наполненные филаменты требуют отдельной проверки сопла, температурного режима и разрешённой производителем совместимости.
Ограничения и точная комплектация
SE отличается от KE и других моделей с похожим названием. В этой карточке не приписаны сетевые функции и горячее сопло другой версии. Автоматическая сетка стола не очищает пластину и не устраняет люфты. Если первый слой меняется между запусками, сначала проверьте крепления и повторяемость подготовки.
Подготовка рабочего места и первый запуск
После сборки по руководству проверьте затяжку и свободный ход узлов без перетягивания. Выполните штатную настройку стола и Z-смещения, затем напечатайте небольшой однослойный образец. Убедитесь, что линии соединяются и не соскребаются соплом. Профиль должен соответствовать именно SE и установленному диаметру сопла.
Три практических сценария
Ниже — предложенные способы проверки оборудования. Это не результаты наших физических испытаний; режимы сверяют с руководством аппарата и паспортом материала.
Учебная деталь
Напечатайте небольшую коробку и крышку из PLA. Подберите зазор на пробе стыка; критерий успеха — повторяемая сборка двух последовательных комплектов.
Гибкая ножка
Используйте подходящий TPU95A и короткий свободный маршрут подачи. Проверьте непрерывность стенок и отсутствие пропусков, затем оцените посадку на реальном предмете.
Держатель из PETG
Проверьте отверстие и ориентацию нагруженного участка отдельной пробой. После охлаждения выполните примерку и сохраните успешный профиль вместе с моделью.
Обслуживание и повторяемость
Следите за состоянием ремней, направляющих, роликов и подачи согласно руководству. Удаляйте остатки пластика с сопла перед калибровкой. При проблемах с TPU сначала снизьте сопротивление размотки и проверьте тракт; увеличение температуры без диагностики способно скрыть, но не решить механическую причину.
Что проверить перед выбором
Запишите размер самой частой детали, требования к материалу, ориентации, поверхности и посадкам. Сравните время полного цикла: подготовка, прогрев, построение, охлаждение и обработка. Проверьте наличие расходников и доступ к обслуживанию. Перед серией сохраните профиль слайсера и контрольный образец; обещанный максимум скорости не является сроком изготовления вашей детали.